源头铝单板厂家|生产研发 一站式服务
深耕行业 20 年・工程定制值得信赖
咨询热线: 138-0884-7837
源头铝单板厂家|生产研发 一站式服务
深耕行业 20 年・工程定制值得信赖
咨询热线: 138-0884-7837
当前位置: 主页 > 资讯中心 > 行业动态 » 铝单板冲孔打孔怕变形?这几点搞懂就稳了
冲孔铝单板图案设计,冲孔铝单板1,冲孔铝单板量大能优惠多少
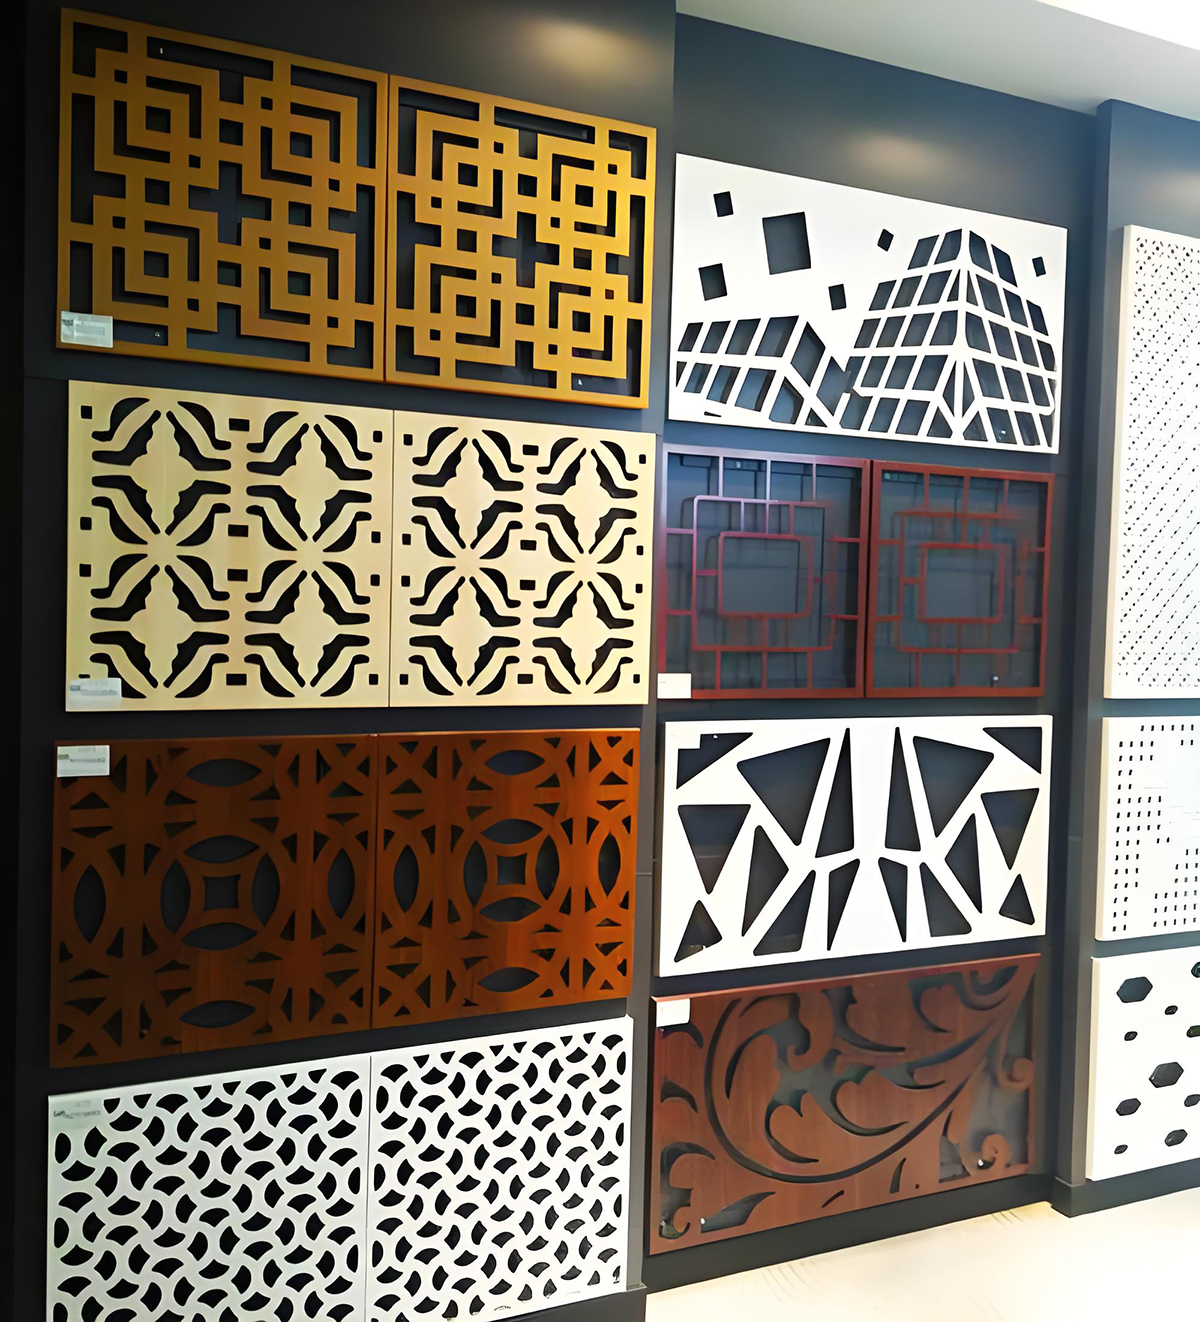
在昕晖建材这个地方做铝单板加工, 这日子已经干了十来年, 所以说, 这冲孔的工序, 看着是挺简单的, 可实际上坑是真的不少, 这涉及到那个孔径的大小, 孔的形状, 还有那个排布的方式, 这三个当中的任何一个, 你要是没有提前想清楚, 那么等这个做好的成品出来的时候哎, 它就不是你以为的那个样子。
客户经常手里拿着效果图, 嘴里说着照这个样子加工的话来提要求, 但是他们往往忽略了板材的厚度是存在差异的这个事实。对于能够承受的最大孔径来说, 不同的厚度对应的极限值也是不一样的。比如用一点五毫米厚的板材来打六毫米直径的圆孔, 这个操作还是勉强可以过得去的。
可是如果你非要打八毫米直径的圆孔的话, 就会导致边缘出现应力集中的现象。这样的话, 板材稍微一受到弯曲或者压力就非常容易开裂。另外一边是外墙幕墙, 它的抗风压要求非常的高;而另一边是室内吊顶, 它的抗风压要求相对就要低很多了。
正因为这两个使用场景对强度的要求相差巨大, 所以孔型的设计方案绝对不能搞成一种模式到处通用。
在冲孔这个工序做完以后,大家最最害怕的一件事情, 就是板材的表面会起翘变形。我们生产车间的做法是, 在对板材进行冲孔操作之后, 还要过一遍退火处理这样的环节, 通过这种方式把残留在材料内部的应力全部释放干净, 然后才允许把加工好的板材送进真空炉里去进行固化这一步骤。
对于那些厚度数值超过了3毫米的厚板来说, 必须先完成冲压然后再完成折弯的这个顺序是一点都不能搞反的, 如果你把顺序弄错了, 变成了先折弯再冲压, 这种做法基本等于白干活, 结果是失败的。
讲得直白一点, 冲孔并不只是简单地用模具冲压一下就结束的事情, 板材的厚度、孔径与板厚的比例关系、以及先进行冲孔还是先进行折弯的顺序这三个因素如果都能够对应得当, 最后做出来的东西才能够保持稳定。