源头铝单板厂家|生产研发 一站式服务
深耕行业 20 年・工程定制值得信赖
咨询热线: 138-0884-7837
源头铝单板厂家|生产研发 一站式服务
深耕行业 20 年・工程定制值得信赖
咨询热线: 138-0884-7837
当前位置: 主页 > 资讯中心 > 行业动态 » 幕墙铝单板冲孔加工要注意哪些关键点
铝幕墙冲孔单板图片,铝幕墙冲孔单板施工方案,幕墙冲孔铝板多少钱
在幕墙装饰项目里头, 铝单板冲孔属于一种平常又关键的加工办法。借助对于铝板表明开展设计以及加工,从而呈现出不一样规格、排列组合的孔洞, 这样做既能够达成建筑外观的个性化需要,同时还能够实现通风、遮阳、降噪等功能。好多项目方在挑选材料以及开展加工之前, 针对冲孔的具体工艺、对于板材强度起到的影响、以及怎样去控制加工精度这些方面都存有疑问。
冲孔尺寸对幕墙整体效果的影响有多大
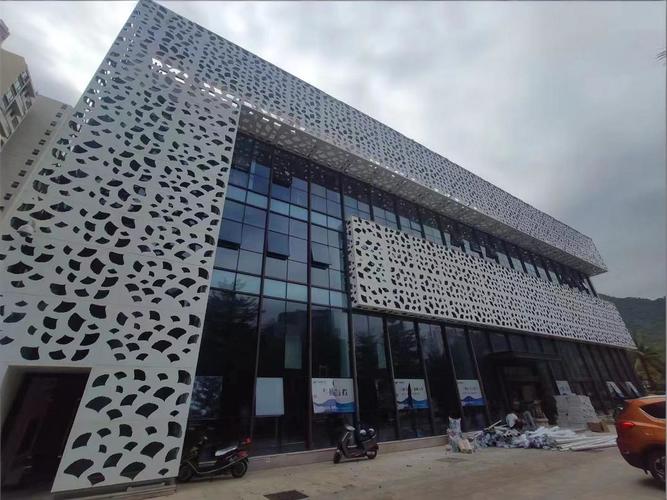
把实际项目里, 冲孔尺寸对建筑的视觉通透率以及遮阳效果有着直接影响。像3 - 5毫米这样的小孔径, 会常常被运用在那些需要具备细腻纹理的装饰面上, 从远处看是浑然一体的状态, 临近观看又有着层次感, 适用于文化场馆或者商业综合体。而对于孔径处于10 - 20毫米之间的, 这属于常规范畴, 其通风效果良好, 适合办公楼、学校等大面积幕墙。需要特别去提醒的是, 孔径越大, 单板局部受力的薄弱点也就越发明显, 特别是在风压较大的高层建筑当中, 要结合铝板厚度以及加强筋布置来做结构复核。我们曾处理过一个沿海项目, 所用圆孔直径为25毫米, 板材原本常规厚度是2.5毫米后来加厚到3.0毫米, 还加大了横向加强筋的密度, 也才通过了抗风压检测。冲孔间距也不可被忽视, 间距要是过小就容易致使板材在加工或者安装过程当中出现撕裂情况, 行业中一般给出的建议是孔边距边缘至少得有两倍的板材厚度。
冲孔加工精度如何控制和验收
关于冲孔铝单板的精度把控而言, 其关键所在是模具精度以及数控设备的稳定性, 模具磨损乃是致使孔径出现偏差最为常见的缘由, 尤其是在大规模批量开展生产之际, 同一批模具持续冲压几千块板, 孔径误差便会逐步积累。正规厂家会于每批次实施加工的前后, 运用卡尺进行抽检工作, 并且记录下模具的冲压次数, 在达到设定寿命后会主动予以更换。另外一种常见的状况是孔位出现跑偏现象, 这种情况大多出现在板材尺寸较大以及厚度较薄之时, 材料于冲压过程当中会产生微小位移。解决的办法是, 在数控冲床的定位系统之上添加板材夹紧装置, 并且采用伺服送料机构, 以此来确保每次进给的误差被控制在0.1毫米以内。在进行现场验收之际, 建议随机抽取3%至5%的成品, 使用游标卡尺去测量孔径以及孔间距, 与此同时, 运用目测的方式检查孔壁是否存在毛刺或者翻边, 这些细节会对后续的喷涂效果以及安装贴合度产生直接影响。
冲孔工艺看上去好像挺简单的, 然而在实际进行落地操作的时候, 会涉及到好些个环节, 像是材料的选择, 还有结构的计算, 以及设备的精度, 再加上模具的维护等等这些。当客户去买选定做幕墙铝单板冲孔产品时, 实际上最需要留意关注的并非是价格, 而是加工厂家有没有本事依据图纸将公差把控在合理的范围之内, 并且能够依照项目实际所具有的风压以及安装条件给出板材加厚方面的建议。只有把全部细节都切实落实到具体之处, 冲孔铝单板才能够在确保建筑具有美感的同时, 承受住历经多年风雨的那种考验。